
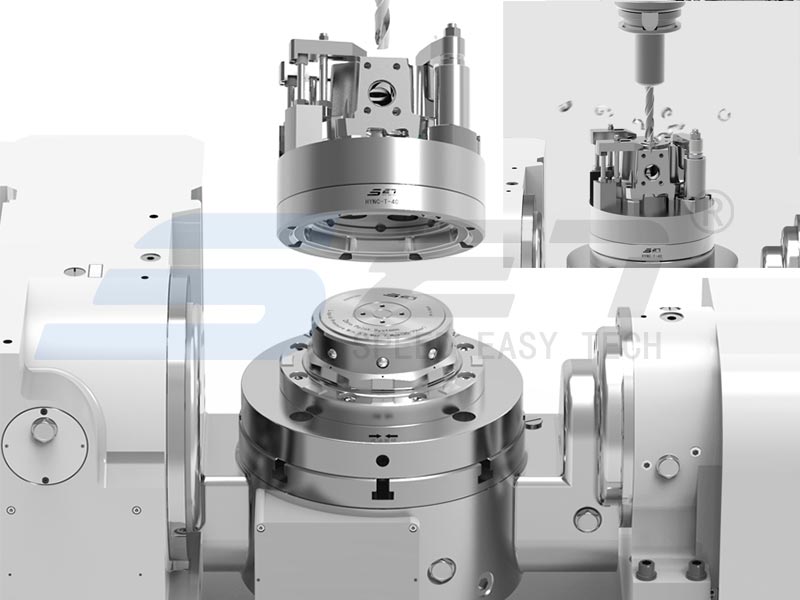
A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a three...
Läs mer
Octagonal Taper Zero Point Clamping System | CNC Lathe Flexible Machining Upgrade & Domestic Workholding Solution
Introduktion
Blandad produktion med hög blandning och små satser har blivit det vanliga driftsättet i moderna bearbetningsindustrier. CNC horisontella svarvar och svarvfräscenter möter vanligtvis typiska arbetsflödesbegränsningar, inklusive tråkiga fixturbyten, tidskrävande manuell inriktning, instabil spännprecision, inkonsekventa referenser över arbetsprocedurer och låg kompatibilitet med automatiserade produktionslinjer.
Traditionella lösningar för chuckklämning kräver 20 till 40 minuter för ett enstaka fixturbyte, vilket resulterar i otillräcklig maskindriftseffektivitet. Tunnväggiga och precisionsarbetsstycken lider ofta av klämdeformation och dålig dimensionell konsistens, vilket begränsar stabil automatiserad massproduktion och obevakad bearbetning med släckt ljus.
För att lösa dessa vanliga industriella flaskhalsar utvecklade SET självständigt ett dedikerat åttkantigt konisk nollpunktsklämsystem för horisontell svarvbearbetning. Systemet har dubbelsidig åttkantig begränsningspositionering, universella modulära gränssnitt, intelligenta detekterings- och automatiska rengöringsfunktioner samt höghållfasta tunga belastningsstrukturer. Det fungerar som ett tillförlitligt inhemskt alternativ till importerade avancerade armaturer, allmänt tillämpliga för fordon, flyg, precisionsmaskiner och andra scenarier för bearbetning av hög standard.
1. Kärnbegränsningar för traditionell horisontell svarvklämning
Konventionella manuella, hydrauliska och pneumatiska delade fixturer saknar enhetliga riktmärkestandarder och snabbväxlingsstrukturer, vilket leder till svag anpassningsförmåga för flexibel blandad produktion. Fem typiska bearbetningsutmaningar sammanfattas enligt följande:
Låg växlingseffektivitet och otillräckligt maskinutnyttjande
Traditionellt byte av fixtur innebär upprepad demontering, manuell inriktning av mätklockan och återställning av verktyg. Varje växlingsprocess tar 20 till 40 minuter, vilket upptar effektiv skärtid vid frekventa modellbyten. De flesta bearbetningsverkstäder håller maskinutnyttjandegraden under 60 % under konventionella klämlägen.
Högt manuellt beroende och instabil batchprecision
Fastspännings- och positioneringskvalitet är starkt beroende av manuell kalibrering, vilket oundvikligen leder till mänskliga fel. Tunnväggiga axeldelar och precisionsskivkomponenter är benägna att klämdeformeras, vilket resulterar i spridda satsdimensioner och relativt höga defekter.
Referensoffset och ackumulerade fel över procedurer
Arbetsstycken kräver upprepad fastspänning och positionering under flerstationsöverföring. Kontinuerlig benchmarkavvikelse orsakar överlagrade bearbetningsfel, som inte uppfyller precisionskraven för kontinuerlig högprecisionsbearbetning.
Icke-universella gränssnitt som begränsar automatiserad uppgradering
Traditionella armaturer använder icke-standardiserade dockningsstrukturer utan integrerade rengörings- och sittdetekteringsfunktioner, vilket gör det svårt att matcha robotbaserade lastnings- och lossningssystem och blockerar realiseringen av obevakad intelligent produktion.
Otillräcklig fastspänningsstyvhet för tung bearbetning
Konventionella fixturer har enkla begränsningsstrukturer med begränsad skjuvhållfasthet. Arbetsstycken är utsatta för vibrationer och lätt förskjutning under tung spånavverkning, vilket minskar den totala bearbetningsstabiliteten.
2. Systemstruktur och arbetsprincip
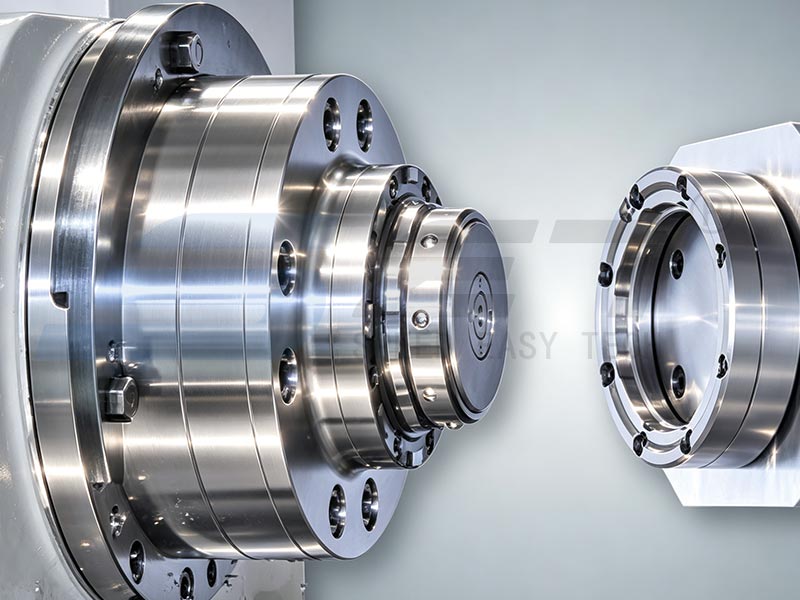
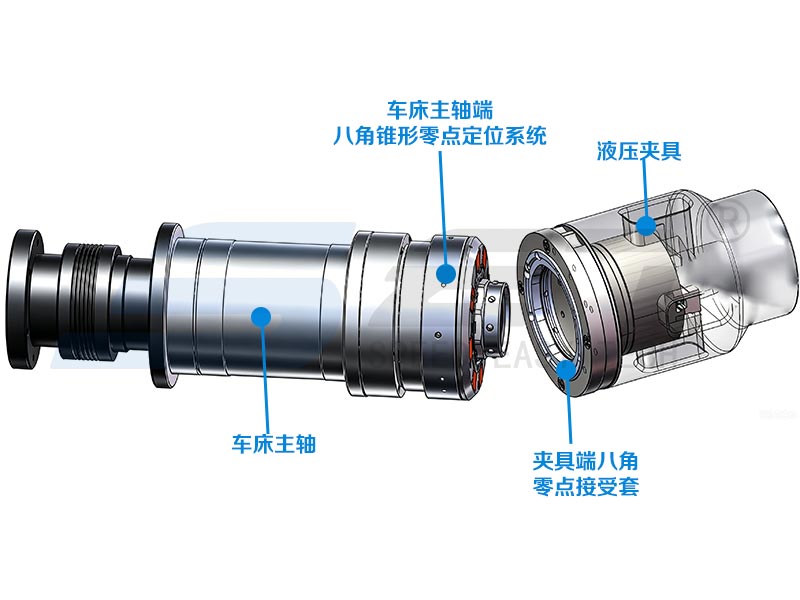
Anpassat för 8–10 tums horisontella svarvchuckar, SETs åttkantiga koniska nollpunktsspännsystem består av ett spänndon med spindelände och en mottagningshylsa för fixturänden, kompatibel med hydrauliska, manuella och pneumatiska standardchuckfixturer.
Spännmanöverdonet är fixerat på maskinspindeln, medan mottagningshylsan är integrerad på fixturens ändyta. Drivt av svarvspindelns dragstång, realiserar systemet automatisk fixturöppning, stängning och exakt fastspänning utan manuell justering, vilket stöder snabbt utbyte av olika fixturtyper.
Kärnenheten antar en åttakantig avsmalnande självcentrerande dubbelsidig begränsningsstruktur. Begränsande konstruktion med flera ytor förbättrar skjuvhållfastheten och förbättrar avsevärt positioneringsstyvheten och driftsstabiliteten. Genom att optimera dragbultens diameter och kolvkraftöverföringsstrukturen, avger interna låsande stålkulor enhetlig och stabil klämkraft för att säkerställa hög precision och styv positioneringsprestanda.
Utrustat med genomgående indexerade dragbultar, stöder systemet installation av långa och ultrahöga arbetsstycken inbäddade i chucken. Den löser effektivt instabila fastspänningsproblem för specialformade komponenter och anpassar sig till stora rörelser och krav på bearbetning med hög styvhet.
3. Grundläggande tekniska fördelar
Positioneringsnoggrannhet på 3,1 mikronnivå med överlägsen styvhet och stabilitet
Genom att kombinera åttkantig konisk självcentrering och dubbla begränsningar för låsning av stålkulor, levererar systemet stabil repeterad positioneringsnoggrannhet inom 0,005 mm, vilket eliminerar manuella inriktningsfel och ackumulerade avvikelser från upprepade fastspänningsprocedurer.
Den dubbelsidiga begränsningsstrukturen ger starkt skjuvmotstånd, upprätthåller stabil klämstatus utan vibrationer eller förskjutning under kraftig skärning. Den anpassar sig helt till bearbetningsscenarier med hög precision och hög belastning, inklusive tunnväggiga delar för flygindustrin, precisionsaxelkomponenter och tunga smidesdelar.
3.2 Universellt standardgränssnitt för snabbväxling på minutnivå
Det enhetliga universella fixturgränssnittet är kompatibelt med hela seriens horisontella svarvchuckfixturer. Ingen verktygsmaskinsändring krävs för snabb fixturbyte. Systemet stöder offline-förinställning, vilket endast kräver enkel dockning och låsning på verktygsmaskiner.
Bytestid för en enkel fixtur förkortas till 1–3 minuter, vilket effektivt minskar maskinens vilotid och avsevärt förbättrad produktionsflexibilitet för multi-variety mixed batch-tillverkning.
3.3 Intelligent detektion och luftblåsningsrening för obemannad produktion
Inbyggda sensorer för lufttäthetsdetektering övervakar fixturpassning och låsstatus i realtid, vilket effektivt undviker ofullständig klämning och lös klämningsrisker. Den integrerade luftblåsningsrengöringsstrukturen tar automatiskt bort järnspån och damm från positioneringsytor, vilket förhindrar precisionsavvikelser orsakade av kvarvarande föroreningar.
Systemet stöder 24-timmars kontinuerlig obevakad bearbetning och sömlös dockning med automatiserad lastnings- och lossningsutrustning, vilket lägger en solid grund för intelligenta verkstäder som släcker ljus.
3.4 Förstärkt kraftig struktur för långvarig högintensiv produktion
Optimerade specifikt för skärmiljöer i tungmetaller, är kärnkraftbärande komponenter strukturellt uppgraderade med förbättrad slaghållfasthet och utmattningsmotstånd. Systemet stöder miljontals stabila låscykler, upprätthåller stabil strukturell prestanda och konsekvent precision under långvarig högbelastning kontinuerlig produktion.
3.5 Unified Benchmark System för flexibel överföring mellan processer
Systemet integrerar riktmärken för bearbetning, kalibrering och inspektion i en enhetlig standard. Arbetsstycken kan cirkulera över olika utrustningar och arbetsprocedurer utan upprepad positionering, vilket eliminerar ackumulerade bearbetningsfel.
Den kontrollerar effektivt deformation av tunnväggiga arbetsstyckets fastspänning och säkerställer konsekvent satsdimensionell noggrannhet, bryter isolerade produktionsbarriärer i en process och anpassar sig till flexibla produktionslayouter för löpande band.
4. Kvantifierbara fördelar med tillämpning på plats
Praktiska verkstadsapplikationsdata verifierar omfattande produktionsoptimering efter att ha antagit SET:s oktagonala koniska nollpunktsklämsystem:
Förbättrad omställningseffektivitet och maskinutnyttjande
Manuell inriktning och verktygsinställningsprocedurer elimineras, vilket minskar den icke-skärande hjälptiden med över 90 %. Den genomsnittliga maskinutnyttjandet stiger över 85 %, med den totala verkstadens produktionskapacitet ökad med 30 % till 55 %.
Stabil bearbetningsprecision och reducerad defektfrekvens
Upprepningspositionering på mikronnivå undviker manuella fel och optimerar kontrollen av spänndeformationen. Konsistensen av satsens mått är avsevärt förbättrad, vilket minskar antalet verkstadsdefekter med mer än 50 %.
Automatiseringskompatibilitet stöder tillverkning med släckt ljus
Standardiserade gränssnitt matchar robotarmar och AGV automatiska hanteringssystem, vilket möjliggör fullprocessautomatisering av fixturomkoppling, fastspänning av arbetsstycket och kontinuerlig bearbetning. Manuella arbetskraftsinvesteringar minskas med över 40 %, vilket stödjer en stabil 24-timmars obevakad svarvproduktion.
Kostnadseffektivt inhemskt alternativ optimerar långsiktiga produktionsutgifter
Systemet fungerar som ett praktiskt substitut för avancerade importerade armaturer, med lägre inköpskostnad, kortare leveranscykel och bekvämt underhåll efter försäljning. Modulära komponenter ger lång livslängd, vilket effektivt minskar de genomsnittliga driftskostnaderna och förkortar projektens returcykler.
5. Applikationskompatibilitet i fullständigt scen
Kompatibel utrustning
Lämplig för 8–10 tums chuck CNC horisontella svarvar, 4-axliga horisontella svarvar, svarvfräskompositcentra och kraftiga horisontella svarvar. Den stöder förinstallation på ny utrustning och teknisk eftermontering av gamla verktygsmaskiner utan omfattande modifiering av sängen.
Kompatibla arbetsstycken och produktionslägen
Tillämpbar på olika precisionsroterande delar, inklusive axelkomponenter, skivdelar, tunnväggiga strukturdelar för flygindustrin, växellådshus och motorspindlar. Det omfattar skräddarsydd bearbetning i ett stycke, små och medelstora blandade satser och standardiserade scenarier för masstillverkning.
6. Slutsats och branschutsikter
Kärnan i den flexibla tillverkningsuppgraderingen av horisontella svarvar ligger i standardiserad och exakt rekonstruktion av riktmärken för fastspänning av arbetsstycket. SETs åttkantiga nollpunktsspännsystem löser typiska industriella smärtpunkter inklusive långsam växling, instabil precision, otillräcklig fastspänningsstyvhet och dålig automatiseringsanpassning genom fyra kärnfördelar: åttkantig dubbelsidig begränsningspositionering, universellt snabbväxlingsgränssnitt, intelligenta adaptiva funktioner och tillförlitlig inhemsk ersättningsstruktur med hög styvhet för import och hög styvhet.
Mot den industriella trenden med tillverkning av flera olika varianter och korta leveranser har standardiserade nollpunktsfixturer för snabbväxling blivit en viktig stödutrustning för moderna horisontella svarvarproduktionslinjer. Lösningen hjälper maskinbearbetande företag att reagera flexibelt på fluktuerande orderkrav, förbättra verkstadsautomatisering och digitaliseringsnivåer och bygga stabila långsiktiga konkurrensfördelar inom intelligent precisionstillverkning.
Företag med krav på uppgradering av svarvfixtur kan konsultera SETs tekniska team för skräddarsydda nollpunktslösningar för arbetshållning som matchas med specifika utrustningsmodeller, arbetsstyckesspecifikationer och produktionslägen.
senaste nyheter
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- How Do Locating and Alignment Accessories Define CNC Machining Accuracy?
- What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?
- What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?
Senaste nyheter
-
How Do Locating and Alignment Accessories Define CNC Machining Accuracy?Introduction: The Hidden Cost of Misalignment In CNC machining, the difference between a high-value precision component and a scrap part often comes down to a fraction of a millimeter. Whi...Läs mer
-
What Clamping System Delivers the Best Accuracy and Throughput for Your Vertical Machining Centre?Why Clamping Systems Define VMC Performance In vertical machining centres, the clamping system is not a passive accessory—it is the structural link between the machine spindle and the work...Läs mer
-
What Is the Fastest Way to Reduce CNC Setup Time with Pallet, Gripper, or Manual Quick Change Devices?In high‑mix CNC production, setup time is the largest controllable drag on throughput. Pallet Quick Change Systems , Gripper Quick Change Devices , and Manual Quick C...Läs mer
-
How Zero-Point Systems Improve Workpiece Stability in 5-Axis CNC MachiningVarför arbetsstyckesstabilitet går sönder när 5-axliga jobb blir komplexa Ett 5-axligt bearbetningscenter tjänar sitt värde genom att skära fem ytor av en del utan en enda manuell återkläm...Läs mer
-
SET Zero Point Clamping System | Full-Category Precision Mold Quick Change & Automation Integration SolutionIntroduction Mold manufacturing for automotive tire molds, body stamping molds, glass molds, and plastic injection molds requires strict standards for repeat positioning accuracy, fixture ...Läs mer
Om du är intresserad av våra produkter, vänligen kontakta oss
Kontaktuppgifter
- Adress: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- Fax: +86-18112607008
- Tel: 18051849209
- E-post: [email protected]
Snabblänk
Nyhetscenter
Mobil terminal
Upphovsrätt © Suzhou Set Industrial Equipment System Co., Ltd. ALLA RÄTTIGHETER FÖRBEHÅLLNA.
